






 配送


『美國製造』3D 列印 線材 脫蠟鑄造 蠟線的詳細資訊
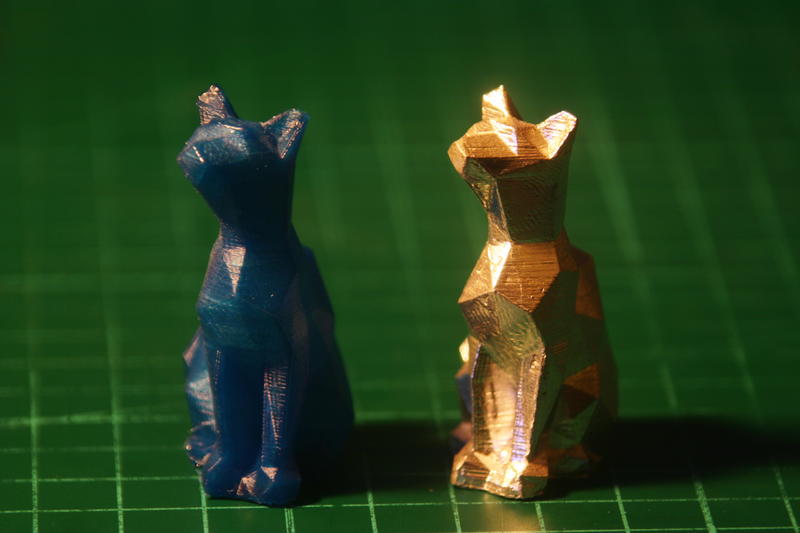
美國製造進口3D列印脫蠟鑄造用蠟線,現貨在台,發票隨貨附上,若需統編請提示,謝謝。
主要用於3D 列印後脫臘鑄造。
其脫蠟、燒結過程之殘留物相較於塑料進行較少。(灰份殘留在0.004%以下)
同時可依需求進行打磨、加工、雕刻等蠟雕工法,相較塑料線材較為簡易。
使用說明:
3D列印蠟線比一般塑料線材還軟,因此擠出條件可能要做調整,而一般是維持廠設定就行了。最簡單的方式就是去看有沒有同型機種使用彈性材料,市面上很多像是橡膠、彈性線材都比蠟線還軟,使用類似的參數也能良好的應用在P2C蠟線上。
然後在列印彈性材料時有兩點很重要,
一、線材需要有導線方式,以免捲曲。
二、調整線材張力,以免送料輪磨損線材。
另外針對床面固定,有很多方式像是使用膠、髮膠、專用紙等等。
在此提供實用的經驗方式,使用髮膠噴塗在熱床上,建議是使用6層的噴塗,同時每層都要靜置到乾再噴下一層。
注意這些要點,列印成功率就和一般塑料線材是一樣的。
以下是一些初次使用的一些建議和參數
A、擠出溫度在140°C-150°C之間
B、熱床溫度建議在80°C-90°C之間
C、殼厚設定2-3層(一般模型)
D、列印速度一般是20-70mm/s
E、列印過程最好要有足夠的時間冷卻。這可以由幾個方式來達成,像是使用全比例的skirt/brim,使用冷卻風扇、同時列印多個同樣的模型、使用換料柱或是每層之間增加額外的暫停時間。要重點提示的是,不可冷卻速度過快,會造成嚴重的翹曲。
材料性質:
硬度:50(蕭式硬度D型)
比重:0.92
密度:0.9137克/立方公分
閃火點:575°F/302°C
融點:242°F/117°C
黏度:270°F時黏度約3000cP
縮水率:5%(一般狀況)
殘留灰份:0.004%
溫度膨脹系數
(in./in.°F):9.5 x 10-5
(cm/cm°C):43.434 x 10-5
顏色:藍色
更多資訊可參見 粉專
「3d列印 脫蠟鑄造用蠟線」
商品備註・物品狀況:全新・最新關注時間:2026-09-22





暢銷商品排行榜


查看此商品的人也看了以下商品
-
 我的商店庫存: 373含稅1768元
-
 我的商店庫存: 253含稅5332元
-
 我的商店庫存: 299含稅1246元
-
 我的商店庫存: 118含稅1400元
-
 我的商店庫存: 190含稅982元
附近賣場的商品


顧客評論
推薦度 4.6分
目前有 58則評論。